

 中文简体
Aallotettu Close End Seosteräspellettirulla
Cat:Seosteräs 20CrMnTi
Seosteräksestä valmistetut aallotetut päädyt ovat erikoiskomponentteja, joilla on omat ominaisuudet ja sovellukset. Seosteräs takaa korkean kestävy...
See Details
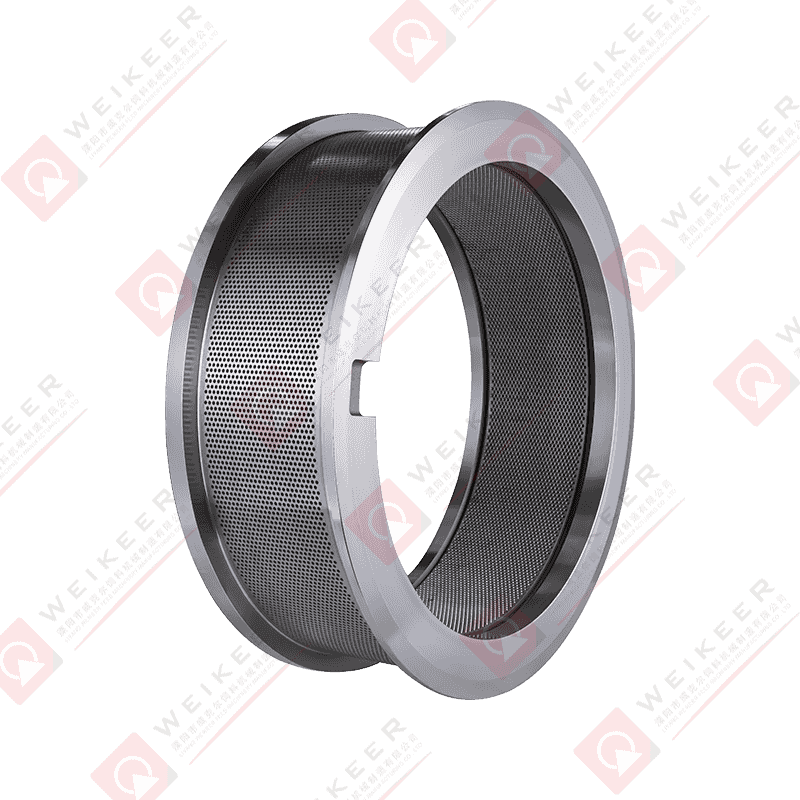
Ankkurirengassuulake - jota kutsutaan myös rengassuulakkeeksi tai rengassuulakkeeksi - on rengasmuottipellettitehtaan ytimen muodostava komponentti. Se on paksu, sylinterimäinen teräsrengas, jossa on satoja tarkkuusporattuja säteittäisiä reikiä, jotka tunnetaan nimellä suutinreiät tai -kanavat, joiden läpi raaka-aine pakotetaan paineen alaisena muodostamaan pellettejä. Kissanhiekkapellettitehtaiden yhteydessä ankkurirengassuulake on komponentti, joka määrittää suoraan jokaisen valmistetun pelletin muodon, halkaisijan, pituuden, tiheyden ja pinnan laadun. Ilman rengassuulaketta pellettitehdas on yksinkertaisesti kone, jolla ei ole kykyä muodostaa ulostulomateriaalia – suulake ei ole reunakomponentti vaan koko pelletointiprosessin toiminnallinen sydän.
Rengassuulakepelletitehtaassa raaka kissanhiekka - joka voi olla bentoniittisavea, piidioksidia, puukuitua, paperimassaa, maissintähkä, tofu-soijajäännöksiä tai muita imukykyisiä perusmateriaaleja - syötetään pyörivän rengassuuttimen sisäpuolelle. Rengassuulakkeen sisään sijoitettu puristusrullien sarja puristaa materiaalia muotin sisäpintaa vasten pakottaen sen suuttimen reikien läpi sisältä ulospäin. Kun materiaali kulkee jokaisen reiän läpi korkean paineen alaisena, se tiivistetään, muotoillaan ja suulakepuristetaan jatkuvana pellettimateriaalisauvana, joka leikataan haluttuun pituuteen kiinteällä leikkuuterällä, joka on sijoitettu suulakkeen renkaan ulkopuolelle. Ankkurirengassuuttimen on kestettävä valtavia säteittäisiä puristusvoimia, jatkuvaa hankausta syöttömateriaalista ja merkittävää kitkan aiheuttamaa lämpörasitusta – kaikki samalla kun säilytetään tarkka reiän geometria, joka määrittää pelletin laadun.
Kissanhiekkapellettien tuotanto asettaa rengassuuttimelle erityisiä ja vaativia vaatimuksia, jotka poikkeavat pellettien syötöstä tai puupellettisovelluksista. Sen ymmärtäminen tarkalleen, mitä ankkurirengas tekee kissanhiekan pelletoinnin aikana, selventää, miksi sen suunnittelu, materiaali ja tekniset tiedot ovat niin tärkeitä tuotannon menestykselle.
Kunkin suutinreiän halkaisija määrittää suoraan valmiin kissanhiekkapelletin halkaisijan. Tavallisia kissanhiekapellettejä valmistetaan tyypillisesti halkaisijaltaan 1,5–6 mm tuotespesifikaatiosta riippuen, ja 2–3,5 mm on yleisin paakkuuntuvan ja paakkuuntumattoman bentoniittikissanhiekan alue. Suutinreiän halkaisija on pidettävä tiukoissa toleransseissa – tyypillisesti ±0,05 mm – jotta varmistetaan, että kaikki valmistetut pelletit ovat halkaisijaltaan tasaisia. Epätasainen pelletin halkaisija johtaa epäyhtenäiseen pakkaustiheyteen tuotepussissa, vaihtelevaan imukykyyn ja huonoon kuluttajan käsitykseen tuotteen laadusta. Pelletin pituutta ohjaa leikkuuterän asento muotin pintaan nähden, mutta pelletin poikkileikkauksen konsistenssi ja pyöreys riippuvat täysin suuttimen reiän geometriasta ja pinnan viimeistelystä.
Rengassuulakkeen puristussuhde, joka määritellään suulakkeen tehollisen reiän pituuden (kanavan työpituus, jonka läpi materiaali puristetaan) suhteeksi suuttimen reiän halkaisijaan, on ensisijainen tekninen parametri, joka ohjaa pelletin tiheyttä ja kovuutta. Korkeampi puristussuhde tarkoittaa, että materiaali kulkee pidemmän matkan suuttimen reiän läpi puristuskuormituksen alaisena ennen poistumistaan, mikä johtaa tiheämpiin, kovempiin pelleteihin. Kissanhiekasovelluksissa pellettien kovuus on kriittinen laatuparametri: pellettien on oltava riittävän kovia kestämään käsittelyn, pakkaamisen ja kuljetuksen murenematta pölyksi, mutta niiden on myös pehmennettävä ja hajottava tai paakkuuntuttava asianmukaisesti joutuessaan kosketuksiin nestemäisen jätteen kanssa. Rengassuulakkeen valitseminen oikealla puristussuhteella tietylle kissanhiekkakoostumukselle on siksi suora laatutekninen päätös, ei vain mekaaninen päätös.
Suulakkeen reikien lukumäärä, halkaisija ja järjestely rengasmuotin pinnalla määrittävät materiaalin suulakepuristamiseen käytettävissä olevan avoimen kokonaisalueen ja asettavat suoraan pellettitehtaan suurimman tuotantokapasiteetin tietyllä toimintanopeudella. Rengassuulake, jossa on enemmän optimoidun geometrian reikiä, mahdollistaa suuremman materiaalin kulkemisen kierrosta kohti, mikä lisää tehoa kulutettua energiaa kilowattituntia kohden. Sitä vastoin suulake, jossa on riittämätön avoin alue tai huonosti jakautuneet reikäkuviot, aiheuttaa epätasaista telan kuormitusta, paikallista kulumista ja heikentää tuotantotehokkuutta. Kaupallisessa kissanhiekan valmistuksessa, jossa tuotantokustannukset ovat tiukasti hallinnassa, rengassuulakkeen avoimen alueen suhde – joka ilmaistaan tyypillisesti prosentteina reikien peittämästä kokonaispinta-alasta – on keskeinen ominaisuus, joka vaikuttaa suoraan tuotantolinjan taloudellisuuteen.
Kun materiaalia pakotetaan suuttimen reikien läpi, materiaalin ja muottikanavan seinämien välinen kitka tuottaa huomattavaa lämpöä. Kissanhiekkapelletoinnissa, erityisesti bentoniitti- ja savipohjaisilla materiaaleilla, joilla on alhaiset luonnolliset voiteluominaisuudet, tämä kitkan aiheuttama lämpö voi saavuttaa 80–120 °C lämpötilan suutinrei'issä jatkuvan käytön aikana. Ankkurirengassuulake on valmistettava terässeoksesta, jolla on riittävä kuumakovuus ja lämpöstabiilius, jotta se säilyttää mittojen eheyden ja kulutuskestävyyden näissä lämpötiloissa. Jos muotin materiaali pehmenee tai reiän geometria vääristyy lämpökuormituksen vaikutuksesta, pelletin laatu heikkenee nopeasti ja muotin käyttöikä lyhenee dramaattisesti. Muotin kyky hallita tätä lämpöympäristöä ilman huononemista on yksi vaativimmista vaatimuksista, jotka sen on täytettävä kissanhiekkapalvelussa.
The ankkurirenkaan kuoppa ei ole vain yksi komponentti monien joukossa pellettitehtaassa – se on korvaamaton muovaustyökalu, jota ilman pellettituotanto on mahdotonta. Useat kissanhiekan valmistuksen ominaisuudet tekevät rengasmuotista erityisen välttämättömän muihin pelletointisovelluksiin verrattuna.
Seuraavassa taulukossa on yhteenveto kissanhiekkapellettitehtaissa käytettävien ankkurirenkaiden kriittisistä teknisistä tiedoista ja niiden merkityksestä tuotannon suorituskyvylle:
| Erittely | Tyypillinen arvo/alue | Tuotantovaikutus |
| Suulakkeen reiän halkaisija | 1,5 mm - 6 mm | Määrittää pelletin halkaisijan ja tuotelaadun |
| Puristussuhde (L/D) | 5:1 – 12:1 | Säätelee pellettien tiheyttä, kovuutta ja pölytasoa |
| Die materiaali | seosteräs (esim. 20CrMnTi, X46Cr13) | Määrittää kulumisajan ja lämmönkestävyyden |
| Pinnan kovuus | HRC 55-62 (lämpökäsittelyn jälkeen) | Säätelee reiän kulumisnopeutta ja käyttöikää |
| Avoimen alueen suhde | 25–40 % muotin pinnasta | Vaikuttaa suorituskykyyn ja energiatehokkuuteen |
| Die sisähalkaisija | 250 mm - 800 mm | On vastattava pellettitehtaan mallia ja telan halkaisijaa |
| Työleveys | 100 mm - 400 mm | Asettaa tehtaan kokonaistuotantokapasiteetin |
| Tuloaukon helpotuskulma | 30° - 60° upotus | Helpottaa materiaalin pääsyä muotin reikään, vähentää juuttumista |
Ankkurirengassuulakkeen materiaalin valinta ja lämpökäsittely ovat teknisesti vaativimpia kissanhiekkaiden valmistuksen näkökohtia. Kissanhiekan raaka-aineet – erityisesti bentoniittisavi ja piidioksidipohjaiset materiaalit – ovat huomattavasti hankaavampia kuin maatalouden rehuaineet, mikä asettaa paljon suurempia kulumisvaatimuksia muotin pinnalle ja reikien seinille kuin tyypilliset pellettisyöttösovellukset.
Laadukkaat kissanhiekkarenkaat valmistetaan tyypillisesti seosteräksistä, kuten 20CrMnTi, 20CrNiMo, tai ruostumattomista teräksistä, kuten X46Cr13, jotka tarjoavat edullisen yhdistelmän ytimen sitkeyttä, pinnan karkenevuutta ja korroosionkestävyyttä. Kaikkien muottireikien tarkan työstön jälkeen muotti käy läpi hiiletys- tai hiiletyslämpökäsittelyn, jota seuraa karkaisu ja karkaisu, jotta saadaan kovettunut pintakerros HRC 58–62 säilyttäen sitkeän, sitkeän ytimen. Tämä yhdistelmä estää muotin rungon hauraan murtumisen pelletoinnin iskukuormituksen alaisena ja varmistaa samalla, että muotinreikien pinnat kestävät hankaavaa kulumista, joka muutoin suurentaisi reiät nopeasti ja heikentäisi pelletin laatua. Jotkin premium-suulakkeet saavat myös jälkikäsittelyn muottien reikien pintakiillotuksen, joka vähentää sisäänmurtokitkaa ja pidentää aikaa ennen kuin kulumiseen liittyvä laadun heikkeneminen alkaa.
Oikean rengassuulakkeen valitseminen kissanhiekan pelletointisovellukseen edellyttää useiden suulakeparametrien sovittamista tiettyyn raaka-aineen yhdistelmään, tavoitepellettien spesifikaatioon ja pellettitehtaan laitteistoon. Seuraavat näkökohdat tarjoavat käytännön puitteet muotin valinnalle.
Jopa laadukkain ankkurirengassuulake epäonnistuu ennenaikaisesti, jos sitä ei huolleta kunnolla huollon aikana. Kissanhiekkapellettitehtaiden käyttäjät, jotka toteuttavat strukturoituja muotinhuolto-ohjelmia, raportoivat jatkuvasti huomattavasti pidemmästä muotin käyttöiästä ja pienemmistä meistin tonnikohtaisista kustannuksista kuin ne, jotka ajavat kuoleita epäonnistumiseen asti ilman huoltotoimenpiteitä.
Ankkurirengassuulakkeella on ainutlaatuisen keskeinen rooli kissanhiekkapellettitehtaan toiminnassa. Se on samanaikaisesti tarkkuusmuovaustyökalu, joka määrittää tuotteen laadun, ensisijainen kulumiskomponentti, joka rajoittaa tuotantoajon pituutta, ja suunnitteluparametri, joka ohjaa koneen tehokkuutta ja energiankulutusta. Sen toiminnan ymmärtäminen, spesifikaatiovaatimusten noudattaminen ja sen oikea ylläpito ovat onnistuneen ja kustannustehokkaan kissanhiekkapellettien tuotannon kolme pilaria. Valmistajille, jotka pyrkivät tuottamaan tasalaatuisia, korkealaatuisia kissanhiekkapellettejä kilpailukykyisin kustannuksin, investoinnit oikein määriteltyihin, korkealaatuisiin ankkurirengasmuotteihin – ja tietoon käyttää ja huoltaa niitä oikein – tuovat tuottoa tuotannon kaikilla ulottuvuuksilla.

Seosteräksestä valmistetut aallotetut päädyt ovat erikoiskomponentteja, joilla on omat ominaisuudet ja sovellukset. Seosteräs takaa korkean kestävy...
See Details
20CrMnTi-seosteräs tarjoaa vetolujuuden ja sitkeyden, joten telat soveltuvat raskaaseen käyttöön. Suunnittelu voi auttaa minimoimaan melun ja tärin...
See Details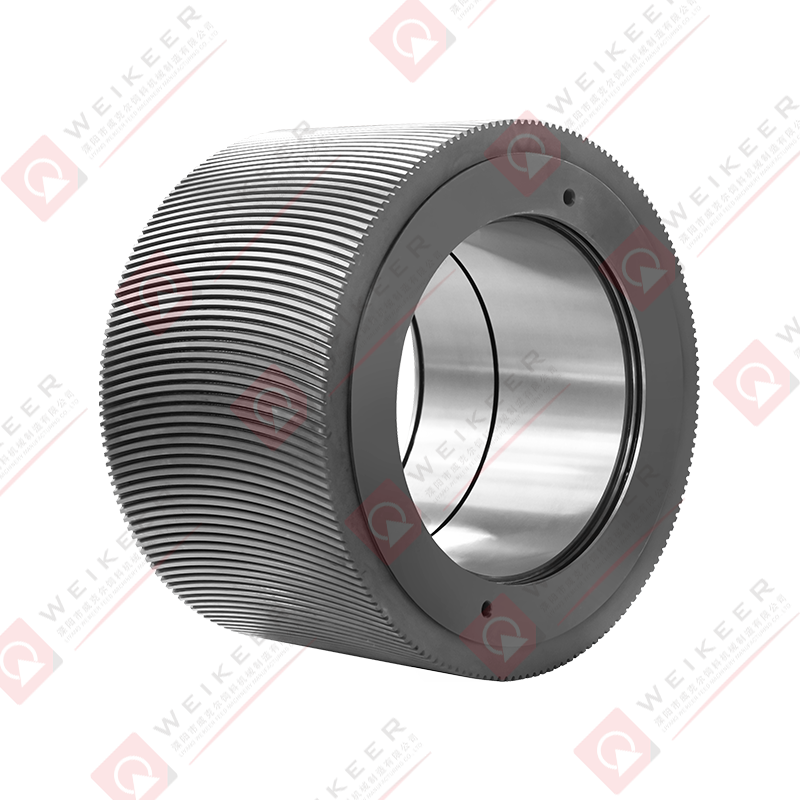
Kaarevalla aallotuksella varustettu 20CrMnTi-tela on erittäin suorituskykyinen komponentti, joka on valmistettu kestävästä 20CrMnTi-seosteräksestä....
See Details
Laakeroitu teräsrulla, jossa on avoin pää ja aallotettu muotoilu, on vankka komponentti, joka on valmistettu korkealaatuisesta laakeriteräksestä ja...
See Details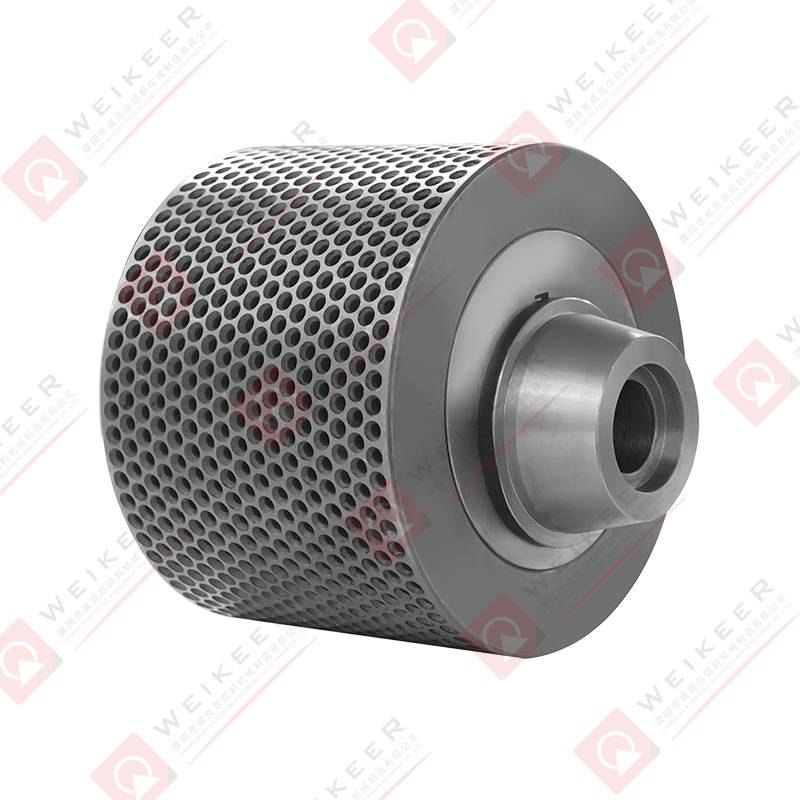
Suljettu rakenne parantaa kestävyyttä ja tarjoaa paremman materiaalin suojan, mikä vähentää roiskeiden riskiä. Vankka rakenne minimoi kulumisen ja ...
See Details
GCr15-tela, jossa on suljettu aallotus ja kuoppirakenne, on korkean suorituskyvyn komponentti, joka on valmistettu GCr15-laakeriteräksestä, joka tu...
See Details
GCr15-rulla, jossa on diagonaalinen urarakenne, on pitkälle suunniteltu komponentti, joka on valmistettu GCr15-laakeriteräksestä, joka tunnetaan po...
See Details
Kaarevalla aallotuksella varustettu GCr15-rulla on erikoiskomponentti, joka on valmistettu korkealaatuisesta GCr15-laakeriteräksestä, joka tunnetaa...
See Details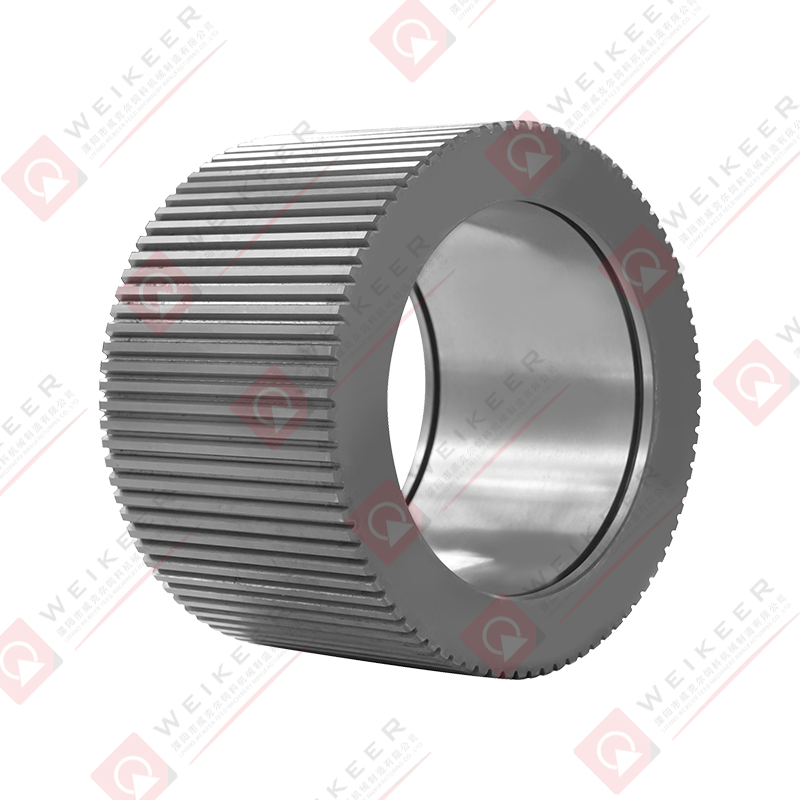
Jousiteräsrulla, jossa on aallotettu avoin pää, on tehokas komponentti, joka on suunniteltu tehokkaaseen materiaalinkäsittelyyn. Tässä kestävästä j...
See Details
Valmistettu korkealaatuisesta 100Cr6 jousiteräksestä, joka tarjoaa poikkeuksellisen kovuuden ja kulutuskestävyyden. Ainutlaatuinen kaareva pinnan m...
See Details

Add: No.12 Zhongdali Road, Xinbei Industrial Park, Daibu Town, Liyang, Jiangsu, Kiina.

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com
Tekijänoikeus © by Liyang Weikeer Feed Machinery Manufacturing Co.Ltd. Rights Reserved.
 Pellettitehtaiden meistien valmistajat
苏ICP备17039119号